Czym jest półprodukt jednoogniskowy i dlaczego istnieje
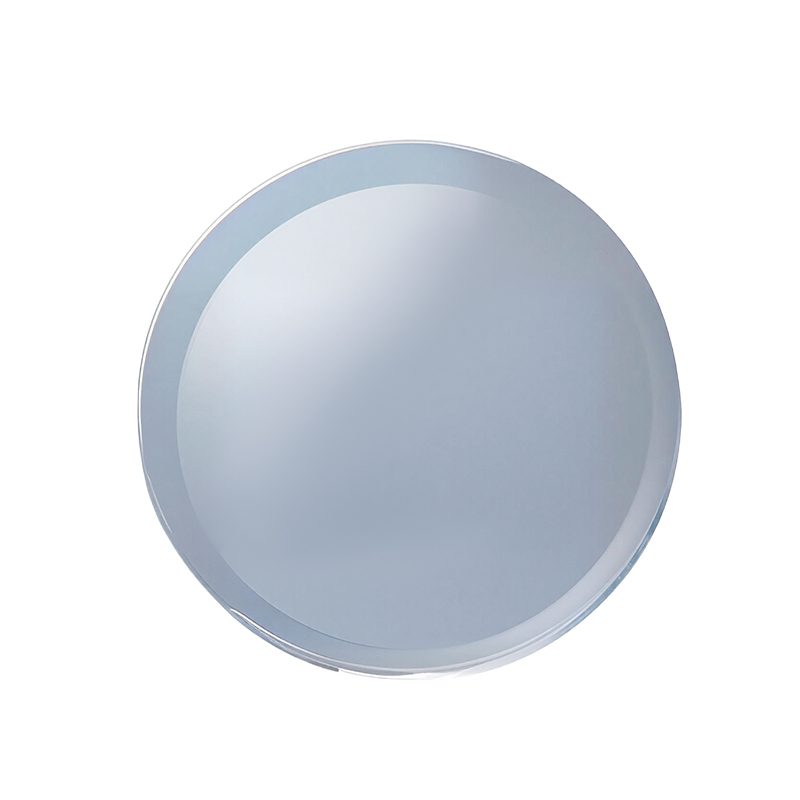
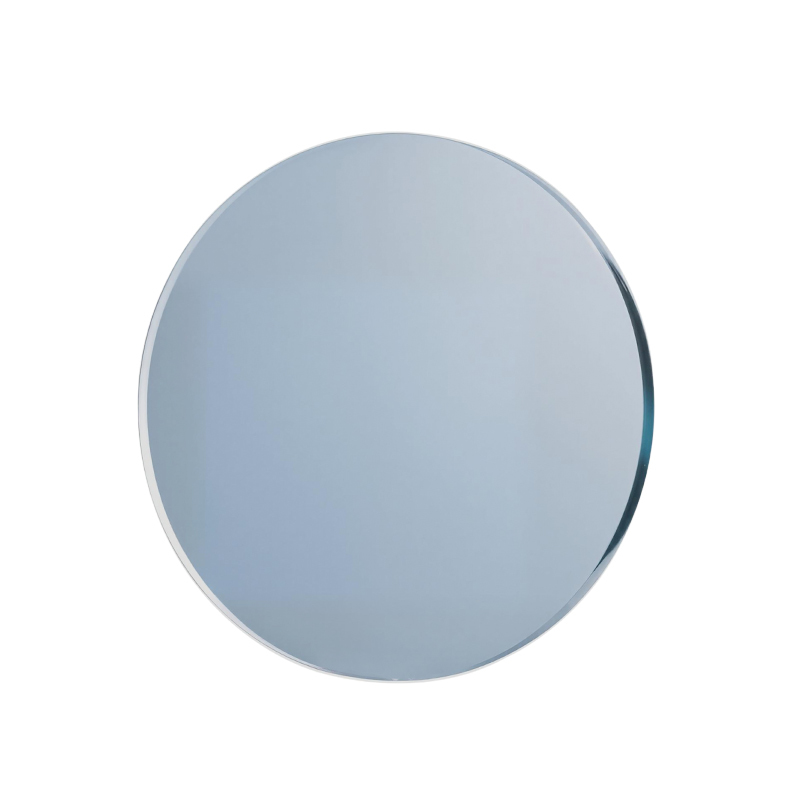
Półwykończona soczewka jednoogniskowa to półfabrykat soczewki optycznej, którego jedna powierzchnia (przednia lub wypukła) jest już precyzyjnie uformowana lub odlana do ostatecznej krzywizny, podczas gdy tylna powierzchnia pozostaje nieprzetworzona i gotowa do obróbki powierzchniowej, szlifowania i polerowania w laboratorium optycznym do dokładnej mocy wymaganej na receptę dla indywidualnego pacjenta. Format półproduktu jest dominującą metodą dostaw w branży optycznej na całym świecie, ponieważ pozwala producentom soczewek produkować duże ilości standardowych półfabrykatów z zaokrąglonym przodem, z różnych materiałów i powłok, przy czym laboratoria optyczne i praktyki optyczne zachowują elastyczność w dostosowywaniu tylnej powierzchni do dowolnej recepty w zakresie mocy soczewki.
Półprodukty z pojedynczą soczewką produkty służą do produkcji soczewek korygujących tylko jedną ogniskową, co odróżnia je od półproduktów progresywnych (wieloogniskowych bez linii) i dwuogniskowych. Korekcja pojedynczego widzenia jest odpowiednia dla pacjentów, którzy są albo krótkowzroczni (krótkowzroczni), czysto nadwzroczni (dalekowzroczni) lub wymagający korekcji astygmatyzmu i którzy potrzebują tylko jednej ogniskowej, a nie zakresu odległości w tej samej soczewce. Soczewki jednoogniskowe stanowią około 55% do 65% wszystkich soczewek korekcyjnych na całym świecie co sprawia, że półprodukty jednoogniskowe są kategorią produktów o największej objętości w łańcuchu dostaw hurtowych soczewek optycznych.
Jak powstaje półprodukt jednoogniskowy: proces produkcyjny
Zrozumienie procesu produkcyjnego A Półprodukty z pojedynczą soczewką wyjaśnia, dlaczego ten format jest preferowany z komercyjnego punktu widzenia w porównaniu z alternatywami, oraz pomaga kupującym i kierownikom laboratoriów w ocenie zapewnień jakościowych producentów.
Etap 1: Wybór materiału i przygotowanie monomeru
Półprodukty do soczewek jednoogniskowych są produkowane z jednego z kilku systemów polimerów optycznych, przy czym dobór materiału określa współczynnik załamania światła, wagę, odporność na uderzenia i przejrzystość optyczną końcowej soczewki. Ciekły monomer (lub wstępnie uformowana żywica poliwęglanowa) jest przygotowywany przez producenta i wlewany do form, które określają krzywiznę powierzchni przedniej. Formuła monomeru zawiera również absorbery UV, stabilizatory termiczne i środki antyadhezyjne, które miesza się w dokładnie kontrolowanych proporcjach przed odlewaniem.
Etap 2: Odlewanie i polimeryzacja
W przypadku termoutwardzalnych materiałów na soczewki z tworzyw sztucznych, takich jak serie CR-39, MR-7, MR-8 i MR-10 (oznaczenia branżowe różnych materiałów indeksowych firmy Mitsui Chemicals), przygotowany monomer jest wtryskiwany do form szklanych lub form soczewek z uszczelkami i podgrzewany w piecu profilowym o kontrolowanej temperaturze w cyklu od 16 do 24 godzin. Cykl polimeryzacji ma kluczowe znaczenie dla jakości optycznej: jest zbyt szybki i w soczewce powstają naprężenia wewnętrzne, które pogarszają przejrzystość optyczną i powodują przedwczesne uszkodzenie powłoki; zbyt powolne, a wydajność produkcji jest niedopuszczalnie niska. Przednia powierzchnia formy określa dokładną przednią krzywiznę półwyrobu, podczas gdy tylna powierzchnia formy określa jedynie przybliżoną grubość z tyłu półfabrykatu, pozostawiając materiał do napawania laboratoryjnego.
W przypadku soczewek poliwęglanowych (PC) w procesie wykorzystuje się formowanie wtryskowe, a nie odlewanie, przy czym granulki poliwęglanu są stapiane i wtryskiwane do precyzyjnych form stalowych pod wysokim ciśnieniem. Cykle formowania wtryskowego poliwęglanu są znacznie szybsze (w minutach, a nie godzinach), ale wymagają droższego oprzyrządowania i umożliwiają wytwarzanie soczewek o innych profilach naprężeń szczątkowych niż w przypadku materiałów odlewanych.
Etap 3: Kontrola, powlekanie i magazynowanie półproduktów
Po odlaniu i rozformowaniu każdy półfabrykat półwyrobu soczewki jednoogniskowej przechodzi kontrolę jakości pod kątem przejrzystości optycznej, jakości powierzchni, dokładności mocy przedniej krzywizny oraz grubości w środku i na krawędzi. Odrzucone półprodukty są usuwane na tym etapie przed nałożeniem jakiejkolwiek powłoki. Zatwierdzone półfabrykaty są następnie powlekane twardą powłoką (powłoką odporną na zarysowania) oraz, w niektórych formatach, stosem pełnej powłoki antyrefleksyjnej (AR) na przedniej powierzchni, przed oznaczeniem mocą krzywej przedniej (krzywą bazową), materiałem, indeksem i specyfikacjami średnicy oraz magazynowaniem w celu dystrybucji do laboratoriów optycznych.
Etap 4: Nawierzchnia laboratoryjna do ostatecznej recepty
Kiedy laboratorium optyczne otrzymuje zamówienie na receptę, wybiera ze swoich zapasów odpowiedni półfabrykat soczewki jednoogniskowej w oparciu o wymaganą ostateczną moc soczewki, materiał i wymiary oprawki. Następnie laboratorium przetwarza ślepą próbę w następujący sposób:
- Blokowanie: Przednia (wykończona) powierzchnia jest zamontowana na metalowym bloku za pomocą niskotopliwego stopu lub podkładki samoprzylepnej, która bezpiecznie utrzymuje soczewkę podczas napawania, nie pozostawiając śladów na wykończonej powierzchni przedniej.
- Generacja: Generator CNC (generator swobodnych form dla soczewek swobodnych lub generator sferyczny dla soczewek konwencjonalnych) obrabia tylną powierzchnię do docelowej kuli i mocy cylindra zgodnie z receptą z dokładnością do plus minus 0,02 dioptrii.
- Wygładzanie i polerowanie: Sekwencyjne polerowanie ścierne usuwa ślady narzędzi pozostawione przez generator i przywraca tylną powierzchnię do ostatecznej jakości polerowania optycznego z chropowatością powierzchni poniżej 0,01 mikrona Ra.
- Czyszczenie i powlekanie: Soczewka z powierzchnią jest czyszczona ultradźwiękowo i powlekana twardą powłoką oraz powłoką AR, jeśli nie została wstępnie pokryta przez producenta.
- Obrzeże: Soczewka jest przycinana do kształtu wybranej oprawki za pomocą krawędziarki CNC, a gotowa soczewka jest sprawdzana przed wydaniem.
Materiały dostępne na półprodukty do soczewek jednoogniskowych
Materiał półproduktu soczewki jednoogniskowej określa jej współczynnik załamania światła (który określa grubość soczewki dla danej mocy korekcyjnej), jej wagę, odporność na uderzenia, zdolność blokowania promieni UV oraz zgodność z różnymi systemami powłok. Wybór odpowiedniego materiału zgodnie z zaleceniami pacjenta i jego stylem życia jest jedną z najważniejszych decyzji podejmowanych przy określaniu specyfikacji soczewek.
Współczynnik załamania światła i grubość soczewki: podstawowy kompromis
Materiały o wyższym współczynniku załamania światła skuteczniej zaginają światło, co oznacza cieńsze profile soczewek przy tej samej mocy korekcyjnej. Zależność jest bezpośrednia i znacząca: pacjent z receptą na minus 6,00 dioptrii będzie miał soczewkę o około 30% do 40% cieńszą w materiale o indeksie 1,74 niż w standardowym materiale CR-39 1,50 przy tej samej oprawce i rozstawie źrenic, co radykalnie poprawia zarówno wygląd, jak i wygodę w przypadku korekcji dużej mocy.
| Materiał | Współczynnik załamania światła | Wartość Abbego | Ciężar właściwy | Odporność na uderzenia | Najlepsze dla |
| CR-39 (standardowy plastik) | 1.499 | 58 | 1.32 | Umiarkowane | Niskie recepty, segment wartościowy |
| Poliwęglan | 1.586 | 30 | 1.20 | Bardzo wysoki | Dzieci, okulary ochronne, sport |
| Trivex | 1.532 | 45 | 1.11 | Bardzo wysoki | Bezpieczeństwo, ramy do mocowania wiertarki, bez oprawek |
| Średni indeks 1,60 | 1,597 do 1,600 | 36 do 41 | 1,30 do 1,34 | Umiarkowane to good | Recepty średniego zasięgu do /- 4,00 |
| Wysoki indeks 1,67 | 1,665 do 1,670 | 31 do 32 | 1,35 do 1,37 | Dobrze | Mocne recepty powyżej /- 4,00 |
| Ultra wysoki indeks 1,74 | 1.740 | 33 | 1.47 | Umiarkowane | Bardzo wysoki prescriptions above /- 6.00 |
Kompromis wartości firmy Abbe: przejrzystość optyczna a cienkość
Wartość Abbego (zwana także zwężeniem) mierzy rozproszenie światła materiału na jego składowe widmowe. Niższa wartość Abbego oznacza większą aberrację chromatyczną, którą pacjenci postrzegają jako kolorowe obwódki wokół krawędzi o wysokim kontraście, szczególnie podczas patrzenia przez brzeg soczewki. CR-39 z wartością Abbego 58 nie wytwarza praktycznie żadnej aberracji chromatycznej, podczas gdy materiał o indeksie 1,74 i wartości Abbego 33 wytwarza wymiernie więcej peryferyjnej aberracji chromatycznej , które niektórzy pacjenci zauważają jako dyskomfort widzenia lub zmniejszoną wyrazistość, szczególnie w trudnych warunkach wzroku, takich jak jazda nocą lub szybkie ruchy gałek ocznych.
W przypadku pacjentów z receptami poniżej plus/minus 4,00 dioptrii warto rozważyć przewagę wartości Abbego CR-39 lub Trivex w porównaniu z materiałami o wyższym indeksie. W przypadku recept powyżej plus minus 6,00, zmniejszenie masy i grubości z indeksu 1,67 lub 1,74 zazwyczaj przewyższa niekorzystną wartość wartości Abbego w zakresie zadowolenia i przestrzegania zaleceń przez pacjenta.
Półprodukty jednoogniskowe a gotowe soczewki magazynowe: zrozumienie kluczowej różnicy
Wiele praktyk optycznych i niektórzy nabywcy hurtowi nie są zdezorientowani co do rozróżnienia między półwykończoną soczewką jednoogniskową a gotową soczewką magazynową (zwaną również gotową soczewką nieprzyciętą). Oba produkty są dostarczane przez producentów soczewek do gabinetów optycznych i laboratoriów, ale pełnią zasadniczo różne funkcje w procesie dozowania.
- Półprodukty z pojedynczą soczewką: Ma formowaną lub odlewaną tylko powierzchnię przednią. Tylną powierzchnię należy poddać obróbce powierzchniowej i wypolerować w laboratorium optycznym do określonej mocy przepisanej. Wymaga sprzętu do nawierzchni. Umożliwia dowolną moc przepisaną w zakresie mocy blanku. Umożliwia dowolne kształtowanie powierzchni cyfrowych w celu indywidualnej optymalizacji receptur.
- Gotowy obiektyw magazynowy: Zarówno powierzchnia przednia, jak i tylna są już fabrycznie wykończone do określonej, wcześniej określonej, przepisanej mocy. Nie wymaga nawierzchni. W praktyce lub laboratorium potrzebna jest jedynie krawędziarka, aby dopasować soczewkę do oprawki. Ograniczone do określonych mocy dostępnych w magazynie producenta, który zazwyczaj obejmuje typowe moce w krokach co 0,25 dioptrii, ale może nie obejmować każdej kombinacji kuli, cylindra i osi zgodnie z receptą pacjenta.
W przypadku praktyk optycznych wydających duże ilości typowych recept i chcących zminimalizować czas przetwarzania w laboratorium, gotowe soczewki magazynowe o najpopularniejszych mocach skracają czas realizacji do krawędzi tego samego lub następnego dnia. W przypadku recept spoza ogólnego asortymentu, dla pacjentów wymagających dużej recepty, gdzie ważna jest optymalizacja materiału i grubości, a także w przypadku gabinetów oferujących spersonalizowane soczewki o dowolnym kształcie, właściwym formatem dostawy jest półwykończona soczewka jednoogniskowa przetworzona w laboratorium.
Rozmiary średnic i wybór krzywizny podstawowej dla półproduktów jednoogniskowych
Półprodukty z pojedynczą soczewką półfabrykaty są dostarczane w standardowych średnicach i w różnych opcjach krzywizny przedniej (krzywizny podstawowej). Obie specyfikacje muszą być prawidłowo dopasowane do wymagań ramy i receptury, zanim półfabrykat zostanie wybrany do obróbki.
Standardowe puste średnice
Najpopularniejsze średnice półwyrobów soczewek jednoogniskowych na rynku profesjonalnym to 65 mm, 70 mm, 75 mm i 80 mm, przy czym 70 mm i 75 mm to najczęściej oferowane rozmiary w standardowych oprawach dla dorosłych. Prawidłowa średnica półwyrobu musi być na tyle duża, aby po docięciu soczewki przez obrzynarkę do kształtu oprawki cały otwór oprawki został pokryty soczewką bez wyszczerbień krawędziowych , co wymaga, aby średnica półfabrykatu była o co najmniej 5–8 mm większa niż pomiar największego cięciwy ramy (najdłuższa przekątna otworu ramy).
Większe typy opraw, zawijane oprawy sportowe i oprawy z dużą decentralizacją pomiędzy środkiem optycznym a geometrycznym środkiem oprawek wymagają większych półfabrykatów (75 mm lub 80 mm). Mniejsze oprawki modowe i konserwatywne oprawy profesjonalne można zazwyczaj przetwarzać z półfabrykatów o średnicy 65 mm lub 70 mm, co zmniejsza koszt materiału na soczewkę.
Wybór krzywej bazowej i zasada zginania soczewki
Krzywa podstawowa półfabrykatu półwyrobu soczewki jednoogniskowej to moc powierzchniowa przedniej powierzchni w dioptriach, wyrażona jako wartość dodatnia. Wybór krzywizny bazowej dla danej korekcji jest zgodny z zasadą projektowania soczewek „najlepszej formy”, która wybiera kombinację krzywizny przedniej i tylnej, która minimalizuje aberracje optyczne poza osią (astygmatyzm skośny i błąd mocy) dla określonej mocy korekcyjnej. Praktyczne wytyczne, którymi kieruje się większość laboratoriów przy wyborze krzywej podstawowej półwykończonej soczewki jednoogniskowej, to:
- Dla recept od plus 6,00 do minus 2,00: Użyj półwyrobu o krzywej bazowej 6,00
- Dla recept od minus 2,25 do minus 4,50: Użyj półwyrobu o krzywej bazowej 4,00
- Dla recept od minus 4,75 do minus 7,00: Użyj półwyrobu o krzywej bazowej 2,00
- Dla recept powyżej minus minus 7,00: Użyj półwyrobu o grubości 0,50 lub płaskiej podstawie
Są to wytyczne dotyczące konwencjonalnych powierzchni sferycznych. Cyfrowe narzędzia do napawania o dowolnych kształtach obliczają elektronicznie optymalną krzywiznę bazową dla każdej indywidualnej recepty i odpowiednio obliczają skompensowaną powierzchnię tylną, dlatego też w przetwarzaniu swobodnym można wykorzystywać półfabrykat o pojedynczej krzywiźnie podstawowej w celu uzyskania szerszego zakresu korekcji niż w przypadku konwencjonalnego napawania, przy jednoczesnym zachowaniu doskonałych parametrów optycznych.
Powłoki dostępne w półproduktach soczewek jednoogniskowych
Większość półfabrykatów soczewek jednoogniskowych jest dostarczana z co najmniej jedną powłoką nałożoną fabrycznie, a półfabrykaty premium mogą mieć kilka warstw powłoki nałożonych w zakładzie produkcyjnym, a nie w laboratorium optycznym. Zrozumienie, które powłoki są nakładane wstępnie, a które nakładane w laboratorium, pomaga kupującym ocenić całkowity koszt posiadania różnych opcji dostaw półfabrykatów.
Twarda powłoka: standard w przypadku wszystkich półproduktów wysokiej jakości
Twarda powłoka (powłoka odporna na zarysowania) jest nakładana na przednią powierzchnię praktycznie wszystkich półfabrykatów soczewek jednoogniskowych, zanim opuszczą one zakład produkcyjny. Twarda powłoka nakładana metodą zanurzania lub powlekania obrotowego w kontrolowanym środowisku produkcyjnym tworzy bardziej jednolitą, twardszą warstwę odporną na zarysowania niż twarde powłoki nakładane przez laboratoria optyczne przy użyciu procesów natryskiwania lub zanurzania na poszczególnych gotowych soczewkach. Twarde powłoki nakładane przez producenta na wysokiej jakości półwyroby z półwyrobów jednoogniskowych soczewek zazwyczaj osiągają wartości w teście ścieralności Bayera od 15 do 25 (gdzie wyższe liczby oznaczają większą odporność na zarysowania), w porównaniu do 5 do 10 dla niepowlekanego CR-39 i 8 do 15 dla twardych powłok nakładanych laboratoryjnie.
Wstępnie powlekane półfabrykaty antyrefleksyjne: większa wydajność dla laboratoriów
Coraz większa część dostaw półwykończonych soczewek jednoogniskowych jest obecnie dostępna w formacie AR z wstępnie powlekaną powłoką, w przypadku którego producent nakłada na przednią powierzchnię pełną, wielowarstwową powłokę antyrefleksyjną przed dystrybucją. Kiedy laboratorium optyczne wypoleruje powierzchnię tylną, następnie nakłada twardą powłokę tylko na tylną powierzchnię (lub w razie potrzeby uproszczony system AR), eliminując potrzebę stosowania przez laboratorium procesu powlekania AR przedniej powierzchni i związaną z tym inwestycję w sprzęt do osadzania próżniowego.
Wstępnie powlekane półfabrykaty AR są szczególnie cenne dla mniejszych laboratoriów optycznych, które nie mogą uzasadnić inwestycji kapitałowej w kompletną instalację do powlekania AR metodą osadzania próżniowego, ale nadal chcą oferować swoim klientom wysokiej jakości produkty AR. Kompromis polega na zmniejszonej elastyczności: po zastosowaniu przedniej powierzchni AR, półfabrykat może być używany tylko w określonym zakresie recepturowym i nie można go później przekształcić w fotochromową lub polaryzowaną powierzchnię przednią.
Półprodukty fotochromowe
Fotochromowe półfabrykaty półwyrobów soczewek jednoogniskowych zawierają fotochromowy system barwników albo wchłonięty w warstwę powierzchniową (tradycyjna metoda dla CR-39), albo równomiernie rozprowadzony w matrycy soczewki (stosowany w Trivex i niektórych materiałach o wysokim indeksie). Półfabrykaty te ciemnieją pod wpływem promieniowania UV i stają się przejrzyste po usunięciu promieni UV, zapewniając jednocześnie ochronę korekcyjną i przeciwsłoneczną w jednej soczewce. Wysokiej jakości półprodukty fotochromowe zmieniają kolor z przezroczystego (przepuszczalność około 80% do 88% w warunkach wewnętrznych) na ciemny (przepuszczalność około 15% do 25% w zewnętrznych warunkach UV) w ciągu 30 do 60 sekund ekspozycji na promieniowanie UV , z całkowitym oczyszczeniem w ciągu około 2 do 5 minut w temperaturze pokojowej.
Hurtowe zaopatrzenie w półprodukty soczewek jednoogniskowych: co kupujący muszą ocenić
Laboratoria optyczne i duże praktyki optyczne kupujące półfabrykaty półproduktów jednoogniskowych w ilościach hurtowych muszą oceniać dostawców pod kątem wielu wymiarów wykraczających poza cenę za półfabrykat, ponieważ jakość, spójność i niezawodność dostaw półwyrobów bezpośrednio determinują jakość wytwarzanych gotowych soczewek i wydajność operacji produkcyjnych laboratorium.
Kluczowe kryteria oceny dostawców
- Dokładność i spójność krzywej podstawowej: Moc powierzchniowa przedniej półwyrobów półwyrobów soczewek jednoogniskowych musi mieścić się w zakresie ± 0,06 dioptrii od podanej krzywej podstawowej na całej powierzchni i pomiędzy półwyrobami z tej samej partii. Niespójne powierzchnie przednie wymagają, aby program CNC do napawania kompensował błąd krzywizny podstawowej, co zmniejsza wydajność napawania i może spowodować wytworzenie gotowych soczewek poza tolerancją zaleconą, jeśli błąd nie zostanie wykryty podczas kontroli przychodzącej.
- Jakość powierzchni i odsetek odrzutów kosmetycznych: Oceń odsetek odrzuconych kosmetyków przez dostawcę, prosząc o zamówienia próbek przed zawarciem umowy o dostawę hurtową. Dostawca półwykończonych soczewek jednoogniskowych klasy premium powinien mieć współczynnik odrzuceń kosmetycznych (w przypadku wtrąceń, defektów powierzchni, rozstępów i śladów pleśni) na poziomie poniżej 2%, podczas gdy w przypadku materiałów o niższej jakości współczynnik odrzuceń może wynosić od 5% do 10%, co znacznie zwiększa efektywny koszt soczewki.
- Certyfikacja materiału i dokładność indeksu: Żądaj certyfikatów materiałowych potwierdzających współczynnik załamania światła, wartość Abbego i ciężar właściwy każdej partii dostawy zgodnie z podaną specyfikacją. Rzeczywisty współczynnik załamania światła ślepej próby oznaczony jako 1,60 powinien mieścić się w granicach plus minus 0,002 od 1,597 do 1,600; odchylenie poza tym zakresem wpływa na obliczenie mocy gotowej soczewki i może skutkować niezgodnością z zaleceniami w ostatecznej soczewce.
- Kompletność asortymentu: Asortyment dostawcy obejmujący krzywizny podstawowe, średnice i zakresy receptur musi obejmować cały zakres recept wydawanych przez laboratorium zakupowe. Dostawca, któremu często brakuje zapasów kluczowych kombinacji krzywizn podstawowych i średnic, zmusza laboratorium do stosowania nieoptymalnych krzywizn podstawowych lub wielu źródeł, co zwiększa złożoność operacyjną i potencjalnie pogarsza parametry optyczne obiektywu.
- Czas realizacji i niezawodność dostawy: W przypadku laboratoriów optycznych stosujących modele oszczędnych zapasów czas realizacji zamówienia przez dostawcę i niezawodność dostaw są krytycznymi parametrami operacyjnymi. Dostawca oferujący 24-godzinny czas realizacji i terminowość dostaw na poziomie 99% umożliwia laboratorium utrzymywanie minimalnych zapasów pustych próbek; dostawca z 5-dniowym czasem realizacji i zmienną wydajnością dostaw wymaga od laboratorium utrzymywania znacznie większych zapasów, zwiększając kapitał obrotowy zamrożony w zapasach.
Często zadawane pytania
1. Co to jest półprodukt jednoogniskowy i czym różni się od gotowego obiektywu?
Półwykończona soczewka jednoogniskowa to półfabrykat soczewki, którego powierzchnia przednia jest już uformowana lub odlana do określonej krzywizny, natomiast powierzchnia tylna pozostaje nieprzetworzona, aby laboratorium optyczne mogło uzyskać powierzchnię zgodnie z zaleceniami pacjenta. Gotowy obiektyw ma obie powierzchnie wykończone fabrycznie do określonej, wstępnie określonej mocy i wymaga jedynie wykończenia krawędzi w celu dopasowania do oprawki. Półfabrykaty z pojedynczą wizją umożliwiają dowolną moc korekcyjną w zakresie blanku; gotowe soczewki magazynowe ograniczone są do konkretnych mocy dostępnych w katalogu producenta.
2. Jakie materiały są dostępne na półfabrykaty soczewek jednoogniskowych?
Półprodukty do soczewek jednoogniskowych są dostępne w wersjach CR-39 (indeks 1,499), poliwęglanu (indeks 1,586), Trivex (indeks 1,532), średnim indeksie 1,60, wysokim indeksie 1,67 i ultrawysokim indeksie 1,74 jako główne opcje komercyjne. Materiały o wyższym indeksie pozwalają uzyskać cieńsze soczewki do mocniejszych korekcji, ale mają niższe wartości Abbego (większa aberracja chromatyczna) i ogólnie wyższy koszt w przeliczeniu na półfabrykat. Właściwy wybór materiału zależy od mocy przepisanej na receptę, rozmiaru ramy i wymagań dotyczących stylu życia pacjenta.
3. Co oznacza numer krzywizny bazowej półproduktu jednoogniskowego?
Numer krzywej bazowej na półwykończonej soczewce jednoogniskowej wskazuje moc przedniej powierzchni półfabrykatu w dioptriach. Półfabrykat o krzywiźnie podstawowej 6,00 ma przednią powierzchnię z mocą dodatnią 6,00 dioptrii. Krzywą bazową wybiera się tak, aby była odpowiednia dla zakresu receptury, który będzie służył półfabrykatowi: mocniejsze receptury plus wykorzystują wyższe krzywe bazowe, podczas gdy mocniejsze receptury minus korzystają z niższych lub płaskich krzywych bazowych. Wybór ten minimalizuje pozaosiowe aberracje optyczne w gotowym obiektywie i stanowi zasadę leżącą u podstaw konstrukcji obiektywu o najlepszej formie.
4. Jaka jest standardowa średnica półfabrykatów soczewek jednoogniskowych?
Najczęściej stosowane średnice półfabrykatów soczewek jednoogniskowych w standardowych okularach dla dorosłych to 70 mm i 75 mm. Do małych oprawek i okularów pediatrycznych stosuje się półprodukty o średnicy 65 mm. Półfabrykaty 80 mm są używane do dużych opraw modowych, opraw o wysokiej decentracji i owiniętych ramek sportowych. Prawidłowa średnica półwyrobu musi być co najmniej o 5–8 mm większa niż najdłuższa przekątna ramy, aby zapewnić całkowite pokrycie po obrzeżu bez wykruszania się krawędzi.
5. Czy można używać półproduktów jednoogniskowych do cyfrowego tworzenia powierzchni o dowolnym kształcie?
Tak, półfabrykaty soczewek jednoogniskowych są standardowym materiałem wejściowym do cyfrowych procesów napawania swobodnego. Powierzchnia o dowolnym kształcie wykorzystuje uformowaną powierzchnię przednią półwyrobu jako powierzchnię odniesienia i oblicza złożoną, cyfrowo zdefiniowaną powierzchnię tylną, która optymalizuje korektę w całym otworze soczewki, kompensuje nachylenie oprawki i kąt opasania oraz pozycjonuje konstrukcję optyczną względem danych źrenic pacjenta. Półwykończony format półfabrykatu jest niezbędny do swobodnego przetwarzania, ponieważ zapewnia stabilne, wysokiej jakości odniesienie do powierzchni przedniej, wymagane przy swobodnych obliczeniach.
6. Jakie powłoki są zazwyczaj wstępnie nakładane przez producenta na półfabrykaty półwyrobów soczewek jednoogniskowych?
Większość półfabrykatów soczewek jednoogniskowych jest standardowo dostarczana z twardą powłoką nałożoną na przednią powierzchnię. Dostępne są również blanki premium z fabrycznie nałożoną powłoką antyrefleksyjną na przedniej powierzchni, obróbką fotochromową zintegrowaną z materiałem soczewki lub warstwą powierzchniową oraz dodatkami pochłaniającymi promieniowanie UV wbudowanymi w materiał soczewki, a nie nakładanymi jako powłoka powierzchniowa. Wstępnie powlekane półfabrykaty zmniejszają nakład pracy związany z powlekaniem wymagany w laboratorium optycznym, ale wymagają specjalnego postępowania, aby uniknąć zanieczyszczenia lub uszkodzenia fabrycznie nałożonej powłoki podczas napawania i przetwarzania.
7. Jakie znaczenie ma wartość Abbego przy wyborze materiału na półwykończoną soczewkę jednoogniskową?
Wartość Abbego materiału półwykończonej soczewki jednoogniskowej mierzy stopień, w jakim materiał rozprasza białe światło na składowe widmowe. Niższa wartość Abbego oznacza większą aberrację chromatyczną, którą pacjenci mogą postrzegać jako kolorowe obwódki wokół krawędzi, gdy patrzą przez peryferyjne obszary soczewki. CR-39 ma wartość Abbego 58. Poliwęglan ma wartość Abbego 30, a materiał o indeksie 1,74 ma wartość Abbego 33 (więcej aberracji chromatycznej). W przypadku recept powyżej plus minus 4,00, zmniejszenie grubości i masy materiałów o wyższym wskaźniku zazwyczaj uzasadnia przyjęcie niższej wartości Abbego z punktu widzenia doświadczenia pacjenta.
8. Jakich specyfikacji jakościowych powinienem wymagać przy zakupie hurtowym półproduktów do soczewek jednoogniskowych?
Kupując hurtowo półfabrykaty półproduktów jednoogniskowych, wymagaj: dokładności krzywizny podstawowej w granicach plus minus 0,06 dioptrii od podanej wartości; współczynnik załamania światła w granicach plus minus 0,002 podanej wartości z certyfikatami materiału partii; wskaźnik odrzuceń z powodu defektów kosmetycznych poniżej 2% półfabrykatów na dostawę; przyczepność twardej powłoki i odporność na zarysowania potwierdzone zgodnie z określonymi wartościami testu Bayer; i grubość środka w granicach plus minus 0,1 mm specyfikacji. Oceń także kompletność asortymentu dostawcy, czas realizacji zamówienia wynoszący 24 godziny lub dłużej oraz dostępność pomocy technicznej w celu optymalizacji procesu wyłaniania na powierzchnię i rozwiązywania problemów.